-

+86-13404286222
-


Raspitajte se sada
+86-13404286222
Raspitajte se sada
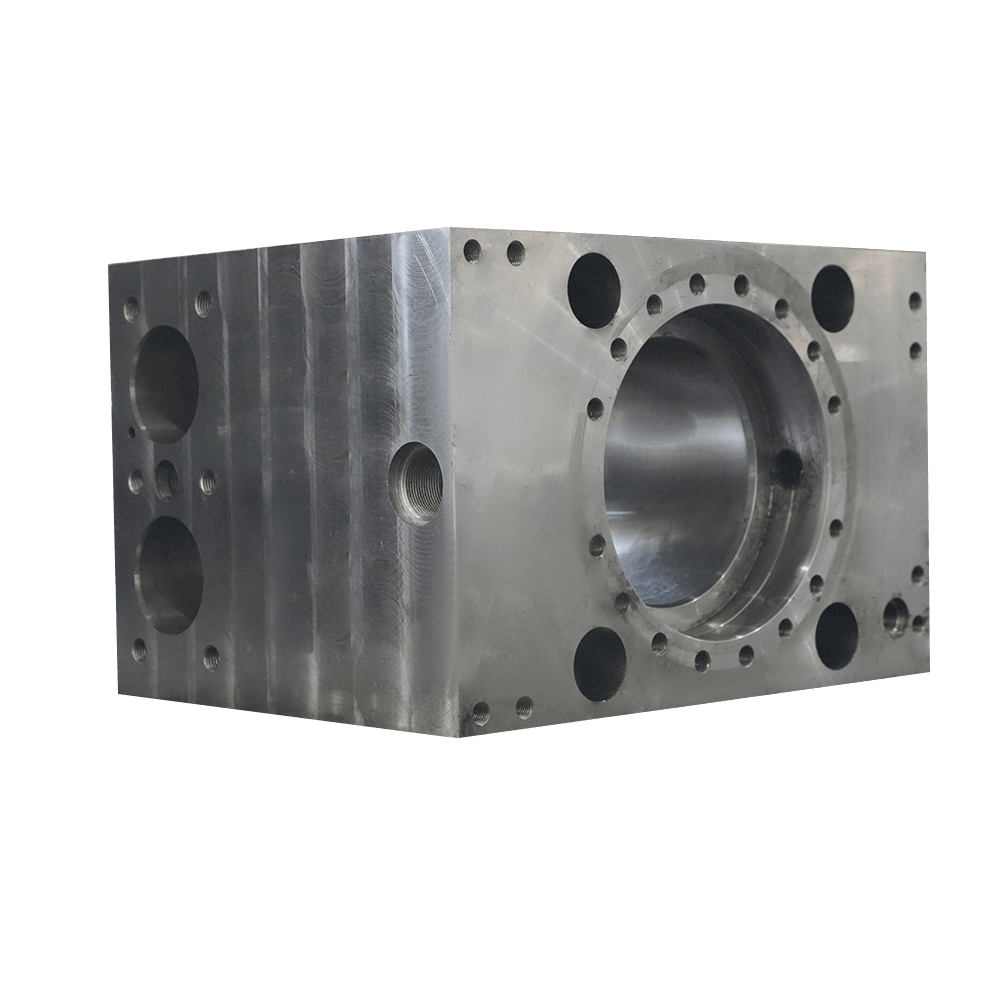
Cilindar kompresora od 4 tone s tolerancijom provrta od 0,04 mm i rokom ugradnje od 11 tjedana izlaže slab opskrbni lanac za otprilike deset minuta. Veliki dijelovi rijetko zakažu u fazi crtanja. Oni otkazuju tijekom trećeg ponovnog učvršćivanja, kada se referentna točka pomaknula i nijedan dokument ne dokazuje gdje je greška ušla u proces.
Ovaj vodič je radna metoda kupca za pronalaženje usluga strojne obrade velikih komponenti za industrijsku opremu: što djelokrug stvarno pokriva, kako čitati omotnicu stroja, što sustav kvalitete mora dokazati na papiru i gdje zapravo prolaze tjedni između izdavanja nacrta i otpreme.
Usluge strojne obrade velikih komponenti pokrivaju završnu obradu i dimenzionalnu certifikaciju lijevanih, kovanih ili zavarenih dijelova težine od otprilike 500 kg do 20 tona koji neće odgovarati ili neće imati toleranciju na standardnim vertikalnim obradnim centrima.
Težina odlučuje koju dizalicu rezervirati. Strojna značajka odlučuje koji dobavljač može ponuditi, jer okruglost provrta, paralelnost prirubnice i profil zuba zahtijevaju različit alatni stroj i drugačiju metodu pregleda.
| Skupina komponenti | Radna težina | Kritične strojne značajke | Fokus inspekcije |
| Cilindri kompresora i tijela cilindara | 1 do 5 t | Okruglost otvora, koncentričnost, brtvene površine | Mjerenje provrta, CMM, ispitivanje penetrantima |
| Tijela za sprječavanje eksplozija | 2 do 8 t | Ravnost ram šupljine, otvori za brtve | Ultrazvučno ispitivanje, ispitivanje tlakom |
| Prirubnice glavnog vratila vjetroelektrana | 3 do 12 t | Korak kruga vijka, paralelnost prirubnice | Ultrazvučno ispitivanje, lasersko praćenje |
| Pribor za parne turbine | 1 do 6 t | Promjeri rukavca, profili utora oštrice | Ispitivanje magnetskim česticama, provjera okruglosti |
| Valjci i univerzalna ležišta ležajeva | 0,5 do 8 t | Cilindričnost vanjskog promjera, prianjanje ležaja | Mjerenje tvrdoće i hrapavosti |
| Zupčaničke letve i prijenosni zupčanici | 0,3 do 3 t | Profil zuba, kumulativni korak | Mjerenje zupčanika, ispitivanje magnetskim česticama |
Veliki cilindar kompresora pokazuje zašto je slijed bitan. Odljevak se neravnomjerno hladi, pa ga kompetentna radionica grubo izbuši, pusti da se naprezanja slegnu, a zatim dovrši provrt na stroju koji cijelo vrijeme zadržava iste podatke.
 Proizvođači lijevanja kućišta kompresora Veliki kompresori obično imaju strukturne dizajne za teške uvjete rada, koji mogu izdržati opterećenja visokog intenziteta i stoga imaju snažne mogućnosti kontinuiranog rada. Oglas... Pogledajte proizvod →
Ako dobavljač ne može opisati slijed grube završne obrade u prvom tehničkom razgovoru, citira dio koji prije nije strojno obrađivao, što god njihov katalog tvrdi.
Strojna omotnica diskvalificira više dobavljača nego cijena. Glodalica s dugim hodom, stol za težinu izratka i dizalica koja može okretati dio su ulaznica, a ne diferencijator.
Sposobna radionica radije radi kombinaciju opreme nego jedan herojski stroj: horizontalne obradne centre, portalne obradne centre, CNC bušilne glodalice, CNC vertikalne tokarilice velike brzine i vertikalne tokarske glodalice. Svaka vrsta posjeduje različitu obitelj značajki, a njihovo preklapanje je ono što drži posao izvan kritičnog puta.
Tih pet odgovora odvaja trgovine koje imaju toleranciju na višetonske dijelove od trgovina koje samo posjeduju veliki stroj. Dobavljač koji navodi točnost stroja od 8 mikrometara trebao bi moći objasniti kako ta brojka preživi tri operacije na istom izratku.
Kvaliteta materijala može dodati ili oduzeti dva tjedna strojnog vremena, jer legure otporne na toplinu režu djelićem brzine ugljičnog čelika i otvrdnjavaju u trenutku kada brzina dodavanja oklijeva.
| Materijal | Brzina rezanja u odnosu na čelik 1045 | Glavni rizik obrade | Tipična uporaba |
| Ugljični čelik i nodularni ljev | 100 posto | Brbljanje na tankim dionicama | Tijela cilindara, kućišta kompresora |
| Duplex nehrđajući 2205 | 40 do 50 posto | Otvrdnjavanje pri malom posmaku | Prirubnice, rukavci, osovine |
| Inconel 718 (UNS N07718 / 2.4668) | 20 do 30 posto | Brzo trošenje zareza na alatu | Otkovci, čahure, rukavci za visoke temperature |
| Haynes 188 (UNS R30188 / GH5188) | 15 do 25 posto | Abrazivna legura kobalta, slabo lomi strugotinu | Lim, traka i šipka za rad na visokim temperaturama |
Ti multiplikatori su planirane brojke, a ne marketinške tvrdnje. Trgovina koja nudi Inconel 718 pri brzinama rezanja ugljičnog čelika ili ga nikada nije obradila ili namjerava izgubiti novac na narudžbi.
Posebne kvalitete također zahtijevaju opskrbni lanac iza stroja. Otkovci i strojno obrađeni dijelovi od Inconel 718, Haynes 188 i duplex 2205 ponašati se drugačije na vrhuncu, a dobavljač bi trebao biti u mogućnosti prikazati podatke o rezanju i prethodne reference za posao za svaki razred umjesto da ih tretira kao jednu kategoriju.
 Proizvođači obrade dijelova za kovanje i lijevanje Kovanje i lijevanje važne su metode obrade metala u industriji i imaju široku primjenu. Imaju značajne razlike u pogledu... Pogledajte proizvod →
Zatražite plan pregleda i testiranja prije nego što zatražite cijenu. ITP je jedini dokument koji dodjeljuje odgovornost za svaku dimenziju, a dobavljač koji ga ne može izdati unutar jednog dana neće ga izdati ni pod pritiskom rasporeda.
Izvediv sustav za velike dijelove uključuje ispitivanje magnetskim česticama i ultrazvukom, ispitivanje tvrdoće, mjerenje hrapavosti površine i kalibrirane mikrometre i čeljusti prema dokumentiranom rasporedu kalibracije. Obučeni inspektori s punim radnim vremenom važniji su od popisa instrumenata, jer se višetonski dijelovi provjeravaju u fazama, a ne samo na kraju.
Referentni projekti skraćuju ocjenjivanje. Dobavljači koji isporučuju etabliranim proizvođačima opreme kao što su DANIELI, KOBELCO, ANDRITZ i ROSS već su prošli revizije koje većina kupaca ne može reproducirati u jednom posjetu. Disciplina procesa iza visokoprecizna obrada velikih komponenti također je pošten kontrolni popis za usporedbu s vlastitom pisanom procedurom dobavljača.
Dijelovi kritični za sigurnost ponovno podižu ljestvicu. Tijelo uređaja za sprječavanje eksplozije pregledava se ultrazvučnim ispitivanjem i ispituje tlakom prije slanja, a papirologija putuje s dijelom.
 Proizvođači uređaja za sprječavanje ispuhivanja naftnih bušotina Preventor eksplozivne bušotine nafte Pogledajte više Pogledajte proizvod →
Za strojno obrađenu komponentu od 3 do 5 tona obično je potrebno 14 do 18 tjedana od puštanja crteža do isporuke, a lijevanje ili kovanje troši najveći pojedinačni udio tog vremena.
Jurnjava za strojarnicom rijetko spašava raspored, jer gruba strojna obrada čeka na smanjenje naprezanja, a završna obrada čeka da grubi rez oslobodi preostalu deformaciju. Dokumentacija, NDT i pakiranje mogu teći paralelno sa završnim prolazom, a to preklapanje je mjesto gdje su jedan ili dva tjedna realno nadoknadiva.
Odlučujuće pitanje nije tko može pronaći stroj, nego tko potpisuje dimenzionalno izvješće kada provrt izađe iz tolerancije.
Odgovornost iz jednog izvora praktični je argument. Kada prazan i gotov dio dolaze iz iste organizacije, nesukladnost ima jednog vlasnika umjesto tri, a korektivna radnja pada na proces, a ne na ugovor. Posrednici još uvijek dobro rade za standardne dijelove sa zatvorenim specifikacijama i velikim tolerancijama.
Planirajte 14 do 18 tjedana od puštanja u promet za komponentu od 3 do 5 tona. Lijevanje ili kovanje traje oko 5 do 6 tjedana, završna obrada 3 do 4 tjedna, a pregled s dokumentacijom otprilike 1 tjedan. Novi obrasci dodaju 2 do 3 tjedna.
Preciznost stroja od oko 8 mikrometara može se postići na dobro održavanom centru za bušenje ili portalu, ali tolerancija dijela ovisi o broju postavki i termičkoj kontroli. Realne gotove tolerancije za provrte i ležajeve na višetonskim dijelovima nalaze se u rasponu od 0,02 do 0,05 mm kada dio ostaje unutar jednog referentnog lanca.
Bilo koja klasa nikla, kobalta ili dupleksa. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) i dvostruki nehrđajući 2205 režu pri 15 do 50 posto brzina ugljičnog čelika i brzo se stvrdnjavaju. Zatražite podatke o rezanju i referencu prethodnog posla u istom razredu.
Točke zadržavanja, popis instrumenata sa statusom kalibracije, kriteriji prihvaćanja po crtežu, NDT metode i pokrivenost, sljedivost materijala prema broju grijanja i ime osobe koja potpisuje konačno puštanje.
 Br. 16 Dayuanli Road, Yunting Street, Jiangyin City, provincija Jiangsu, Kina
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Prilagođene velike komponente Proizvođači mehaničke prerade